

Печь для полимеризации порошкового покрытия 2026: купить у производителя – заводы
2026-08-01
- Печь для полимеризации порошкового покрытия 2026: критерии выбора промышленного оборудования у завода-производителя
- Технические характеристики: что действительно влияет на качество покрытия
- Сравнение типов конструкций: тупиковые, проходные и модульные печи
- Энергоэффективность и рекуперация: как снизить себестоимость в 2026 году
- Автоматизация и контроль: соответствие стандартам Industry 4.0
- Безопасность и сертификация: ГОСТ, ЕАС и пожарные нормы
- Почему стоит покупать печь напрямую у завода-производителя: опыт ООО «Чэнду ИХуа Тяньюй»
- Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Печь для полимеризации порошкового покрытия 2026: критерии выбора промышленного оборудования у завода-производителя
Выбор печи для полимеризации порошкового покрытия в 2026 году перестал быть просто вопросом покупки нагревательного шкафа. Это стратегическое решение, определяющее рентабельность всего покрасочного цеха. Мы наблюдаем сдвиг парадигмы: если пять лет назад заказчики спрашивали «сколько стоит», то сегодня ключевые вопросы звучат как «какова удельная энергоемкость на квадратный метр» и «как быстро окупится модернизация». Рынок промышленного оборудования в России и странах СНГ переживает трансформацию, вызванную необходимостью импортозамещения и повышением требований к энергоэффективности.
В нашей практике за последние 12 месяцев мы столкнулись с ситуацией, когда три крупных металлообрабатывающих предприятия отказались от европейских брендов не из-за санкций, а из-за невозможности получить оперативную сервисную поддержку и запчасти. Переход на оборудование от прямых производителей, способных обеспечить гарантийное обслуживание и наличие комплектующих на складах в РФ, стал вынужденной, но экономически оправданной мерой. Эта статья — не рекламный буклет, а технический разбор того, как выбрать печь, которая будет работать, а не стоять в простое.
Мы рассмотрим технические нюансы, которые часто упускают менеджеры по закупкам, но которые критичны для инженеров-технологов. Речь пойдет о типах нагрева, аэродинамике камер, системах рекуперации тепла и реальных сроках окупаемости. Если вы планируете закупать промышленные печи для полимеризации в 2026 году, этот материал сэкономит вам время на переговоры с поставщиками и поможет избежать ошибок при проектировании линии.
Технические характеристики: что действительно влияет на качество покрытия
Многие покупатели совершают фатальную ошибку, выбирая печь исключительно по габаритам внутренней камеры. Размер важен, но он вторичен по отношению к термодинамике процесса. Печь для полимеризации порошкового покрытия должна обеспечивать не просто нагрев воздуха до 200°C, а равномерный прогрев массы металла изделия до температуры отверждения порошка. Разница между температурой воздуха в камере и температурой металла может достигать 30-40°C, что критично для толстостенных конструкций.
Типы нагревательных элементов и их эффективность
На рынке 2026 года доминируют три технологии нагрева. Каждая имеет свои пределы применимости, и выбор зависит от типа продукции и режима работы смены.
- Электрические ТЭНы (трубчатые электронагреватели). Классическое решение. Преимущество — точность контроля температуры (погрешность ±2°C) и отсутствие продуктов сгорания в камере, что важно для светлых цветов порошка. Недостаток — высокая стоимость электроэнергии. В условиях тарифов 2026 года эксплуатация электрической печи обходится на 40-60% дороже газовой при интенсивной загрузке. Мы рекомендуем электрические печи только для мелких деталей, лабораторных тестов или предприятий с доступом к льготным тарифам на электроэнергию.
- Газовые горелки (прямого и непрямого нагрева). Наиболее распространенный вариант для серийного производства. Газовые печи обеспечивают быстрый выход на рабочий режим. Важно различать системы прямого нагрева (продукты сгорания попадают в камеру) и непрямого (теплообменник разделяет поток газов и воздух камеры). Для пищевой промышленности или медицинских изделий допускается только непрямой нагрев. Для строительных профилей и автокомпонентов прямой нагрев допустим и дешевле в реализации. КПД современных газовых печей достигает 85-90%.
- Инфракрасные излучатели (ИК-печи). Революция в скорости. ИК-лучи нагревают саму деталь, а не воздух вокруг нее. Время полимеризации сокращается с 20-30 минут до 5-10 минут. Однако ИК-печи имеют «теневой эффект»: сложные геометрические формы прогреваются неравномерно. Мы используем их в гибридных линиях: ИК-зона для быстрого нагрева массы металла, конвекционная зона для финального выравнивания температуры и отверждения.
При выборе источника тепла обязательно запросите у производителя паспорт энергопотребления. Не верьте цифрам «среднего расхода». Требуйте график потребления в режиме «пуск-нагрев-работа-остывание». Часто пиковые нагрузки при пуске превышают номинальные в 2-3 раза, что требует установки более мощных трансформаторов или газовых редукторов.
Аэродинамика и циркуляция воздуха
Равномерность температуры — главный параметр качества. Если в одном углу печи 180°C, а в другом 210°C, вы получите брак: недоотвержденное покрытие в холодной зоне и пожелтение или хрупкость в горячей. Ключевой элемент здесь — система рециркуляции.
В качественных промышленных печах используется принудительная конвекция с вертикальным или горизонтальным потоком. Вертикальный поток (сверху вниз или снизу вверх) предпочтительнее для подвесных конвейерных линий, так как он минимизирует оседание пыли на детали. Горизонтальный поток лучше подходит для коробовых печей штучной загрузки.
Обратите внимание на расположение вентиляторов. Они должны быть вынесены за пределы нагревательной зоны или иметь эффективное охлаждение подшипников. В нашей практике был случай, когда на заводе-смежнике вышли из строя вентиляторы через 6 месяцев работы из-за перегрева подшипников, что привело к остановке всей линии на две недели. Требуйте использования термостойких двигателей класса изоляции F или H.
Сравнение типов конструкций: тупиковые, проходные и модульные печи
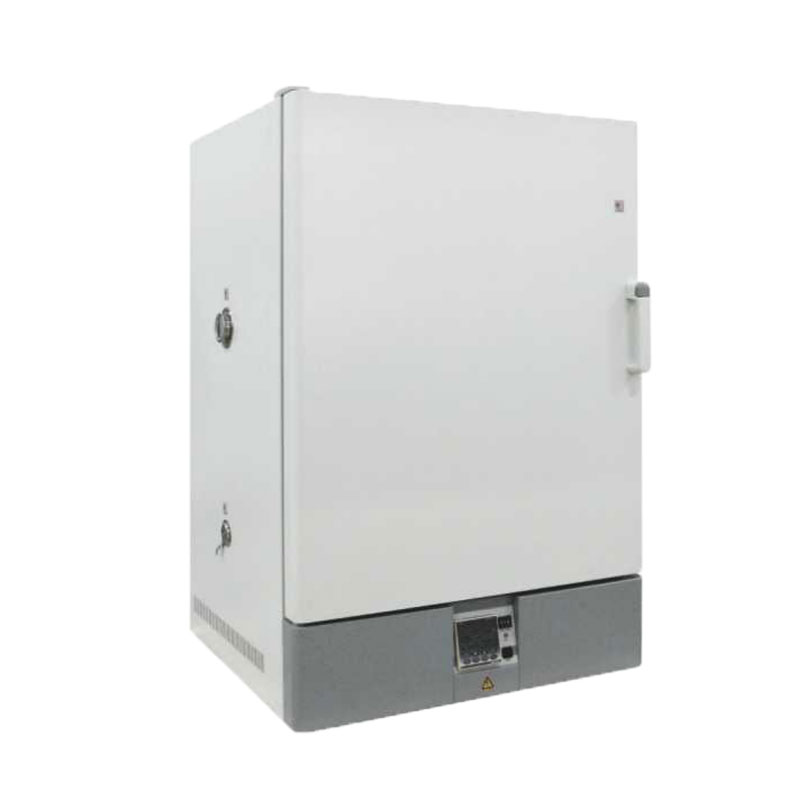
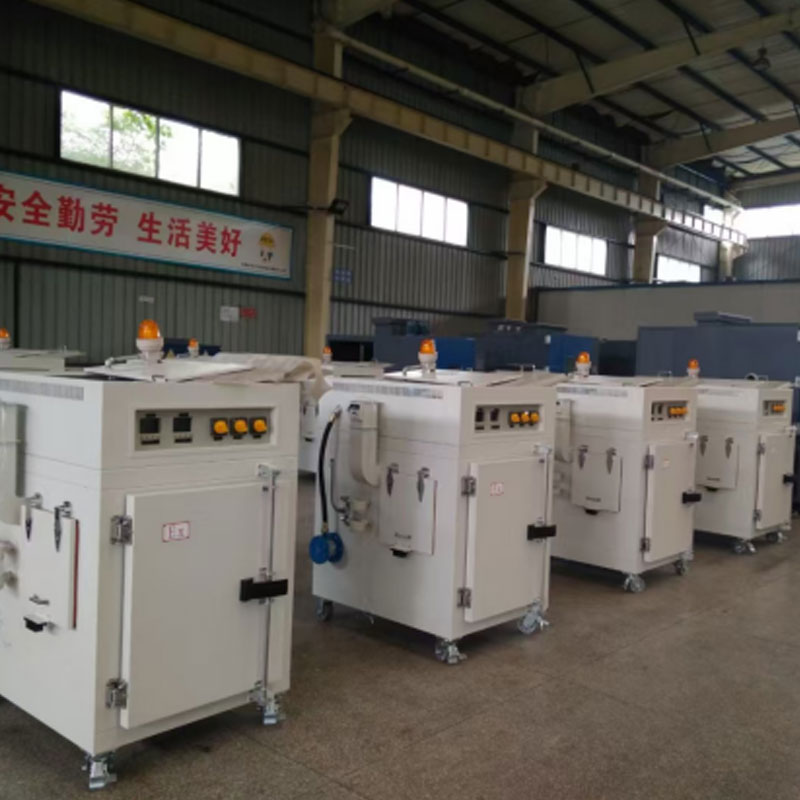
Конструкция печи диктует логистику вашего цеха. Ошибка в выборе типа загрузки может снизить производительность линии на 30-40%. Ниже приведено детальное сравнение основных типов печей для полимеризации.
| Параметр | Тупиковая печь (Box-type) | Проходная печь (Conveyor/Tunnel) | Модульная печь |
|---|---|---|---|
| Принцип загрузки | Загрузка и выгрузка через одну дверь. Вагонетки или тележки заезжают внутрь, дверь закрывается, цикл начинается. | Непрерывное движение конвейера. Детали входят с одной стороны, выходят с другой уже готовыми. | Сборная конструкция из сэндвич-панелей. Может быть сконфигурирована как тупиковая или проходная. |
| Производительность | Низкая/Средняя. Зависит от времени цикла (нагрев + выдержка + остывание). Простои при загрузке/выгрузке. | Высокая. Идеально для массового производства. Нет простоев на открытие дверей. | Гибкая. Зависит от количества модулей и длины линии. |
| Энергоэффективность | Средняя. Потери тепла при открытии двери. Требуется хорошая теплоизоляция. | Высокая. Зоны рекуперации тепла на выходе. Стабильный тепловой режим без скачков. | Зависит от качества сборки стыков панелей. Риск мостиков холода при некачественном монтаже. |
| Стоимость оборудования | Низкая. Простая конструкция, минимум автоматики. | Высокая. Сложная система транспортировки, длинная камера, сложная автоматика. | Средняя. Дешевле цельносварных, но дороже простых тупиковых. |
| Применение | Мелкосерийное производство, крупные единичные изделия (двери, рамы), ремонтные работы. | Серийное производство мелких и средних деталей (автодиски, профиль, фурнитура). | Предприятия с ограниченным бюджетом или временными производственными площадками. |
Для большинства российских предприятий в 2026 году оптимальным выбором становится гибрид: тупиковая печь с возможностью интеграции в полуавтоматическую линию. Это позволяет начать с малых объемов и масштабироваться позже. Однако, если ваш объем превышает 500-700 квадратных метров покрытия в смену, экономия на проходной печи будет отрицательной из-за перерасхода энергии на постоянные циклы нагрева тупиковой камеры.
Энергоэффективность и рекуперация: как снизить себестоимость в 2026 году
Рост тарифов на энергоносители делает вопрос энергосбережения приоритетным. Современная печь для полимеризации порошкового покрытия должна быть оснащена системами рекуперации тепла. Без них вы буквально выбрасываете деньги в вентиляционную трубу.
Системы рекуперации отходящих газов
В процессе полимеризации из камеры удаляются летучие вещества и избыточное тепло. Температура отходящего воздуха может достигать 150-180°C. Установка пластинчатого или роторного рекуператора позволяет передать это тепло входящему холодному воздуху. Эффективность таких систем составляет 40-60%. Это означает, что вы тратите меньше газа или электричества на первоначальный нагрев свежего воздуха, необходимого для компенсации вытяжки.
Мы провели аудит на предприятии в Челябинске, где установка рекуператора на существующую газовую печь снизила расход газа на 35%. Срок окупаемости оборудования составил 8 месяцев. В 2026 году, с учетом инфляции и роста цен на энергоносители, срок окупаемости таких решений сократился до 4-6 месяцев.
Теплоизоляция и материалы корпуса
Не менее важна пассивная энергоэффективность. Корпус печи должен быть выполнен из сэндвич-панелей толщиной не менее 100-120 мм с наполнением из базальтовой ваты высокой плотности (не менее 100 кг/м³). Использование пенополистирола или дешевого пеноплата недопустимо — они деградируют при температурах выше 100°C и являются пожароопасными.
Обратите внимание на уплотнения дверей. Резиновые уплотнители должны выдерживать температуру до 250°C без потери эластичности. Частая причина перерасхода энергии — неплотное прилегание дверей. Требуйте наличия регулируемых петель и прижимных механизмов. В нашей практике встречались печи, где зазор в 5 мм по периметру двери приводил к потере 15-20% тепловой мощности.
Автоматизация и контроль: соответствие стандартам Industry 4.0
Ручное управление печью — это путь к браку. Человеческий фактор неизбежен: оператор может забыть вовремя выключить печь, неправильно выставить таймер или игнорировать скачок температуры. В 2026 году стандарт отрасли — полностью автоматизированные системы управления на базе ПЛК (программируемых логических контроллеров) с сенсорными панелями HMI.
Критические параметры контроля
Система управления должна мониторить и записывать следующие параметры в реальном времени:
- Температура в рабочей зоне. Датчики должны быть расположены в нескольких точках (минимум 3-4) для исключения локальных перегревов.
- Время выдержки. Таймер должен начинать отсчет только после достижения изделием температуры полимеризации, а не температуры воздуха в печи. Для этого требуется датчик температуры металла (пирометр или контактный щуп), интегрированный в систему.
- Давление газа и тяга. Системы безопасности должны мгновенно перекрывать подачу газа при падении давления или отсутствии тяги в дымоходе.
- Скорость конвейера. Для проходных печей скорость движения должна синхронизироваться с длиной зоны нагрева.
Наличие архива данных (логгера) обязательно для прохождения аудитов качества, особенно если вы работаете с крупными заказчиками из автомобильной или строительной отрасли. Вы должны иметь возможность доказать, что каждая партия деталей была обработана при строго соблюдении температурного режима.
Удаленный мониторинг и диагностика
Современные производители внедряют системы удаленного доступа. Это позволяет инженеру службы поддержки подключиться к контроллеру печи через защищенный канал, диагностировать ошибку и скорректировать параметры PID-регулятора без выезда на объект. В условиях дефицита квалифицированных сервисных инженеров эта функция становится критической. Она сокращает время простоя с нескольких дней до нескольких часов.
Безопасность и сертификация: ГОСТ, ЕАС и пожарные нормы
Эксплуатация промышленного термооборудования жестко регулируется. Покупка несертифицированной печи — это риск штрафов со стороны Ростехнадзора и пожарной инспекции, а также аннулирования страховки в случае инцидента.
Оборудование должно соответствовать следующим нормативным актам:
- ТР ТС 010/2011 «О безопасности машин и оборудования». Это основной документ, подтверждающий безопасность конструкции.
- ТР ТС 012/2011 «О безопасности оборудования для работы во взрывоопасных средах». Актуально, если в зоне работы печи возможно скопление порошковой пыли (зоны ATEX).
- ГОСТ Р 12.2.003-91 Требования к производственному оборудованию. Общие положения.
При заказе печи требуйте предоставления паспорта изделия, руководства по эксплуатации и сертификата соответствия ЕАС. Отсутствие этих документов делает эксплуатацию нелегальной. Также убедитесь, что печь оснащена всеми необходимыми системами пожарной безопасности: датчиками пламени, клапанами отсечки газа и системой аварийной вентиляции.
Важный нюанс: если вы используете газовое оборудование, проект на подключение должен быть согласован с местной газораспределительной организацией. Самовольная врезка или использование несертифицированных горелок чревата уголовной ответственностью в случае аварии.
Почему стоит покупать печь напрямую у завода-производителя: опыт ООО «Чэнду ИХуа Тяньюй»
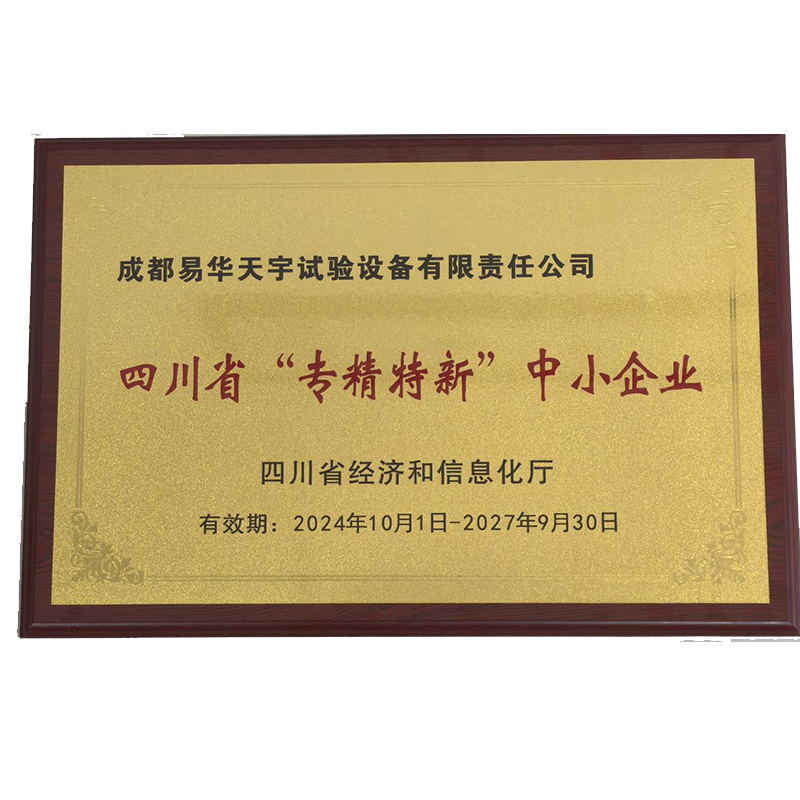
Рынок насыщен посредниками и торговыми домами, которые продают оборудование под своим брендом, но не несут ответственности за его конструкцию. Покупка напрямую у завода-производителя дает несколько неоспоримых преимуществ, и здесь показателен опыт компании ООО «Чэнду ИХуа Тяньюй Испытательное Оборудование».
Этот производитель базируется в городе Чэнду (провинция Сычуань, Китай) и ведет свою историю с 1965 года, когда был основан «Чэнду Завод по производству электрических духовок». За более чем полвека предприятие прошло путь от локального завода до международного игрока: в 2008 году было создано совместное предприятие с американской группой TPS (одним из мировых лидеров отрасли), а сегодня компания участвует в разработке национальных стандартов Китая для испытательного оборудования.
Почему этот опыт важен для российского покупателя в 2026 году? Потому что ООО «Чэнду ИХуа Тяньюй» сочетает в себе преимущества прямого производителя с международными стандартами качества:
- Технологическая база мирового уровня. Производственная база компании занимает более 30 акров, а цеха оснащены японскими станками с ЧПУ AMADA. Проектирование ведется в 3D-системе Solid Edge V16, что исключает ошибки в геометрии камер и системах воздуховодов еще на этапе чертежа. Вся продукция сертифицирована по ISO 9001:2016 и военному стандарту GJB9001C, что гарантирует надежность даже в экстремальных условиях эксплуатации.
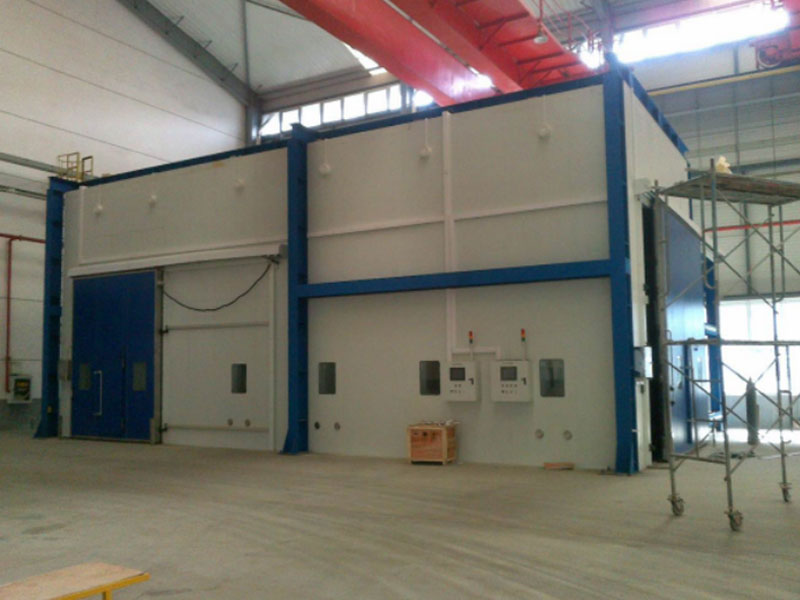
- Индивидуальная адаптация и нестандартные решения. Благодаря собственному инженерному бюро из более чем 30 специалистов, завод способен реализовывать проекты любой сложности — от стандартных сушильных печей до комплексных камер объемом свыше 1000 м³ для аэрокосмической отрасли. В отличие от торговых домов, предлагающих только складские позиции, прямой производитель может изменить размеры камеры, тип горелок или расположение люков под ваши конкретные задачи.
- Прямая гарантийная поддержка и наличие запчастей. Компания предоставляет полный цикл услуг: от анализа требований и шеф-монтажа до послепродажного обслуживания. Используя компоненты от ведущих брендов (Honeywell, FUUKE, Guangzhou Saibao), завод обеспечивает долгосрочную доступность запасных частей. Это решает главную боль российского рынка — ожидание ремонта неделями. При прямой работе сроки поставки критических компонентов сокращаются до минимума.
- Цена без наценки посредников. Исключение лишних звеньев из цепочки поставок снижает стоимость оборудования на 15-25%, позволяя инвестировать сэкономленные средства в дополнительную автоматизацию или системы рекуперации.
Мы сталкивались с ситуациями, когда клиенты, купившие печь у перекупщика, ждали замену сгоревшего контроллера 6 недель. При прямой работе с такими производителями, как «Чэнду ИХуа Тяньюй», вы общаетесь с инженерами, которые проектировали печь, а не с менеджерами, читающими инструкцию. Это обеспечивает быструю диагностику и корректировку параметров PID-регулятора, часто даже дистанционно.
Часто задаваемые вопросы
Какой срок службы промышленной печи для полимеризации?
При правильном обслуживании и использовании качественных компонентов срок службы составляет 10-15 лет. Ключевой фактор долговечности — состояние теплоизоляции и вентиляторов. Замена подшипников вентиляторов должна проводиться планово раз в 1-2 года, а проверка целостности уплотнений — ежеквартально.
Можно ли модернизировать старую печь?
Да, в большинстве случаев возможна модернизация. Чаще всего заменяют систему управления на современную с ПЛК, устанавливают частотные преобразователи на вентиляторы для регулировки оборотов и меняют теплоизоляцию. Однако замена источника нагрева (например, с электрического на газовый) требует полной переработки конструкции и чаще экономически нецелесообразна.
Как рассчитать необходимую мощность печи?
Мощность рассчитывается исходя из объема камеры, массы загружаемого металла, требуемой скорости нагрева и теплопотерь через ограждения. Ориентировочно, для электрических печей требуется 0.8-1.2 кВт на 1 м³ объема камеры, для газовых — зависимость более сложная и зависит от КПД горелки. Точный расчет должен выполнять инженер завода-производителя на основе вашего технического задания.
Что делать, если покрытие получается матовым или меняет оттенок?
Это признак нарушения температурного режима. Матовость часто свидетельствует о недогреве (неполная полимеризация), а потемнение — о перегреве. Проверьте калибровку датчиков температуры и убедитесь, что таймер выдержки начинает отсчет после прогрева самой детали, а не воздуха. Также проверьте равномерность циркуляции воздуха.
Заключение и рекомендации по закупке
Выбор печи для полимеризации порошкового покрытия в 2026 году требует комплексного подхода. Не гонитесь за самой низкой ценой оборудования. Считайте совокупную стоимость владения (TCO), включающую затраты на энергию, обслуживание и возможные простои. Инвестиции в энергоэффективные решения и качественную автоматизацию окупаются в первый год эксплуатации.
Мы рекомендуем следующую последовательность действий при закупке:
- Подготовьте техническое задание с указанием максимальных габаритов изделий, веса партии и требуемого такта выпуска.
- Запросите коммерческие предложения у прямых производителей с подтвержденным опытом и сертификацией (например, ISO 9001).
- Требуйте референс-лист и свяжитесь с действующими клиентами завода.
- Проверьте наличие сертификатов ЕАС и соответствие проекта пожарным нормам.
- Включите в договор пункт о шеф-монтаже и обучении персонала.
Наша компания готова предложить вам надежные решения для организации участка порошковой окраски, опираясь на многолетний опыт и технологическую базу ООО «Чэнду ИХуа Тяньюй Испытательное Оборудование». Мы производим печи, адаптированные под российские условия эксплуатации, с гарантией наличия запчастей и оперативной сервисной поддержкой. Свяжитесь с нами сегодня, чтобы получить бесплатный расчет стоимости оборудования и сроков окупаемости для вашего производства.