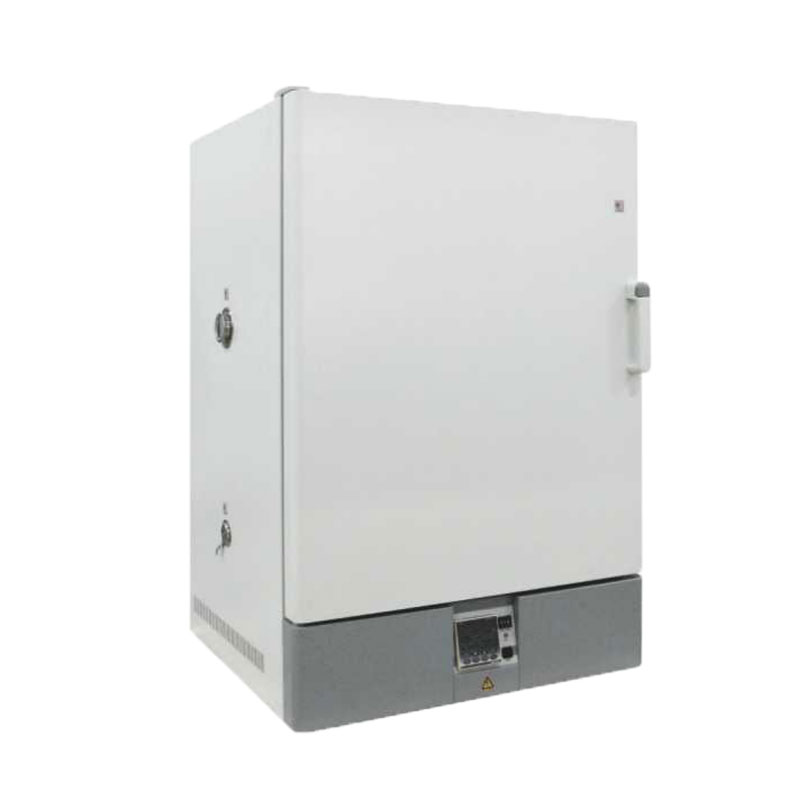


печь для полимеризации порошковой краски 2026: купить у завод – Производитель
2026-07-30
- Печь для полимеризации порошковой краски 2026: почему прямой контракт с заводом-производителем меняет экономику вашего цеха
- Технические требования к печи полимеризации в условиях 2026 года
- Конструкция и материалы: на чем нельзя экономить
- Сравнение предложений: завод-производитель против посредников
- Как правильно рассчитать размер и мощность печи
- Монтаж и ввод в эксплуатацию: подводные камни
- Экономическая эффективность и окупаемость инвестиций в 2026 году
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к эффективному производству
Печь для полимеризации порошковой краски 2026: почему прямой контракт с заводом-производителем меняет экономику вашего цеха
Выбор оборудования для финишной отделки — это не просто покупка «железной коробки», которая греет воздух. В 2026 году рынок промышленного покрытия в России и странах СНГ столкнулся с новыми реалиями: рост стоимости энергоносителей, ужесточение экологических норм по выбросам летучих органических соединений (ЛОС) и необходимость интеграции в автоматизированные линии Industry 4.0. Печь для полимеризации порошковой краски становится узким местом всего производственного цикла. Если сушильный канал работает нестабильно, вы теряете не только электричество или газ, но и репутацию из-за брака покрытия: шагрени, изменения оттенка или недостаточной адгезии.
Мы работаем в отрасли более 15 лет и видели сотни ситуаций, когда предприятия пытались сэкономить, покупая оборудование у перекупщиков или выбирая самые дешевые аналоги без технической поддержки. Результат был предсказуемым: через 6–8 месяцев начинались проблемы с теплообменниками, нарушалась геометрия камеры из-за термических деформаций, а сервисные инженеры «исчезали» после получения оплаты. В этой статье мы разберем, как выбрать надежную печь напрямую у завода-производителя, какие технические параметры критичны для качества покрытия в 2026 году и как избежать скрытых расходов при эксплуатации.
Наша цель — дать вам инструмент для принятия взвешенного решения. Мы не будем использовать маркетинговые лозунги. Вместо этого мы приведем конкретные данные по теплоемкости, аэродинамике и материалам, которые влияют на срок службы оборудования. Если вы планируете модернизацию линии или запуск нового производства, эта информация сэкономит вам миллионы рублей на этапе проектирования и эксплуатации.
Технические требования к печи полимеризации в условиях 2026 года
Стандарты качества порошковых покрытий растут. Клиенты требуют идеальной гладкости, стойкости к коррозии (C4–C5 по ISO 12944) и точного соответствия цвету RAL. Чтобы обеспечить эти параметры, печь должна поддерживать температурный режим с точностью до ±3°C по всему объему рабочей зоны. Это не роскошь, а физическая необходимость для большинства современных полиэстеровых и эпоксидных порошков.
В нашей практике был случай, когда клиент установил печь с неравномерным прогревом. Разница температур между верхним и нижним ярусами конвейера составляла 15°C. В результате детали, находящиеся сверху, «перепекались» (желтели и теряли механическую прочность), а нижние детали не набирали необходимую степень отверждения. Перерасход порошка на перекраску составил 18% от общего объема за квартал. Это прямая потеря прибыли.
Типы нагрева: газ, электричество или ИК?
Выбор источника энергии определяет операционные расходы (OPEX). В 2026 году структура затрат смещается в сторону эффективности, а не только низкой цены подключения.
- Газовые печи (конвекционные). Наиболее экономичный вариант для крупных серий. Современные горелки с модуляцией пламени позволяют регулировать мощность от 20% до 100%, что снижает расход газа при простое линии. КПД таких систем достигает 85–90%. Однако они требуют наличия газовой магистрали, проекта вентиляции и регулярного обслуживания газового хозяйства. Для регионов с доступным природным газом это безальтернативный лидер по себестоимости одного квадратного метра покрытия.
- Электрические печи. Идеальны для малых и средних предприятий, где нет газа или где важна чистота производства (отсутствие продуктов сгорания). Электрические ТЭНы обеспечивают быстрый выход на режим и высокую точность контроля температуры. Главный минус — стоимость электроэнергии. В 2026 году тарифы продолжают расти, поэтому использование электрических печей оправдано либо при небольших объемах, либо в комбинации с рекуперацией тепла. Важно использовать ТЭНы из нержавеющей стали (марки AISI 321 или 316L), чтобы избежать прогорания элементов при частых циклах нагрева/остывания.
- Инфракрасные (ИК) системы. Часто используются как дополнение к конвекционным печам для быстрого нагрева массивных металлических деталей. ИК-лучи нагревают саму деталь, а не воздух вокруг нее. Это сокращает время выхода на температуру отверждения на 30–40%. Однако ИК-печи имеют ограничение по геометрии: сложные профильные детали могут затенять сами себя, создавая «холодные зоны». Мы рекомендуем использовать ИК-панели только в зонах предварительного подогрева или для плоских изделий.
При выборе типа нагрева обязательно рассчитайте удельную энергоемкость на 1 кг продукции. Для газовых печей нормальным показателем считается 0.8–1.2 кВт·ч/кг (в эквиваленте), для электрических — 1.5–2.0 кВт·ч/кг. Если ваши цифры выше, значит, система изоляции или рециркуляции воздуха спроектирована с ошибками.
Аэродинамика и циркуляция воздуха
Качество полимеризации зависит не только от температуры, но и от скорости движения горячего воздуха. Застойные зоны приводят к локальному перегреву, а слишком сильный поток может сдувать еще не оплавившийся порошок с детали (эффект «апельсиновой корки» или оголенных участков).
Профессиональная печь для полимеризации порошковой краски оснащена системой принудительной конвекции с регулируемой скоростью вентиляторов. Оптимальная скорость воздушного потока в рабочей зоне составляет 0.5–1.5 м/с. Воздух должен подаваться таким образом, чтобы омывать каждую деталь со всех сторон. Лучшее решение — перфорированные короба подачи воздуха, расположенные по бокам и сверху, с возможностью регулировки заслонок. Это позволяет настроить поток под конкретную номенклатуру изделий.
Обратите внимание на систему рециркуляции. В современных печах до 80% отработанного горячего воздуха возвращается обратно в камеру, смешиваясь с свежим подогретым воздухом. Это снижает энергопотребление на 30–40%. Однако фильтр рециркуляции должен быть легкодоступным для очистки. Забитый фильтр — главная причина падения производительности и перегрева вентиляторов.
Конструкция и материалы: на чем нельзя экономить
Внешний вид печи может быть обманчив. Два аппарата одинакового размера могут стоить по-разному из-за материалов и технологий сборки. Как производитель, мы видим, где клиенты пытаются сэкономить, и к каким последствиям это приводит через год работы.
Теплоизоляция: толщина и материал
Стандартная толщина изоляционного слоя для промышленных печей полимеризации составляет 100–150 мм. Использование минеральной ваты плотностью не менее 100–120 кг/м³ обязательно. Дешевые аналоги с меньшей плотностью со временем оседают, образуя «мостики холода». Через эти участки тепло уходит наружу, нагревая цех вместо детали, а внутренняя обшивка печи деформируется от перепадов температур.
Мы используем базальтовые маты высокой плотности, закрытые с внутренней стороны перфорированным листом из нержавеющей стали или оцинковки с полимерным покрытием. Наружный кожух изготавливается из стали толщиной 1.5–2 мм с порошковой окраской, устойчивой к нагреву. Проверьте качество сварных швов и уплотнений дверей. Любая щель — это утечка тепла и нарушение температурного режима.
Нагревательные элементы и их размещение
Если вы выбираете электрическую печь, уточните тип ТЭНов. Оребренные ТЭНы имеют большую площадь теплоотдачи и быстрее передают энергию воздуху, чем гладкие. Они должны быть изготовлены из нержавеющей стали, устойчивой к высоким температурам. Крепление ТЭНов должно позволять их быструю замену без демонтажа всей панели. В нашей практике были случаи, когда для замены одного сгоревшего элемента требовалось разобрать половину стены камеры, что останавливало производство на сутки.
Для газовых печей критично качество горелок. Мы рекомендуем использовать итальянские или немецкие горелки с электронным розжигом и контролем пламени. Система безопасности должна мгновенно перекрывать подачу газа при потере пламени или остановке вентилятора. Это требование не только экономики, но и строгой промышленной безопасности.
Система управления и автоматизация
В 2026 году «глупая» печь с аналоговым терморегулятором — это риск. Современная печь для полимеризации порошковой краски управляется программируемым логическим контроллером (ПЛК) с сенсорной панелью. Это позволяет:
- Задавать многоступенчатые температурные профили (нагрев, выдержка, охлаждение).
- Вести архив температурных данных для каждого заказа (требуется для сертификации продукции и работы с крупными заказчиками).
- Диагностировать неисправности (ошибки датчиков, перегрев двигателей) и выводить их на экран.
- Интегрироваться в общую SCADA-систему завода.
Наличие PID-регулятора обеспечивает плавное поддержание температуры без «перелетов». Обычный двухпозиционный регулятор будет постоянно включать и выключать нагрев, создавая колебания температуры ±10–15°C, что недопустимо для качественной полимеризации.
Сравнение предложений: завод-производитель против посредников
Рынок насыщен предложениями. Вы можете купить печь у дилера, который заказывает ее на одном заводе, а продает под своим брендом, или обратиться напрямую к производителю. Разница в подходе фундаментальна.
| Критерий | Покупка у посредника/дилера | Прямой контракт с заводом-производителем |
|---|---|---|
| Цена | На 20–30% выше из-за наценки посредника. | Заводская цена без лишних надбавок. |
| Кастомизация | Ограничена стандартными моделями. Изменения согласуются долго и дорого. | Гибкое проектирование под ваши габариты, тип конвейера и продукцию. |
| Техническая поддержка | Зависит от компетенций менеджера. Часто отсутствует инженерная база. | Прямая связь с конструкторами и технологами. Быстрое решение проблем. |
| Гарантия и сервис | Посредник выступает передаточным звеном. Ремонт может затянуться. | Прямые обязательства по гарантии. Наличие склада запчастей на заводе. |
| Сроки изготовления | Зависят от графика завода-изготовителя, приоритет отдается прямым клиентам. | Прозрачное планирование производства. Возможность ускорения за счет оптимизации процессов. |
| Документация | Часто типовая, не отражает реальных особенностей конкретного экземпляра. | Индивидуальные паспорта, схемы электроподключений, инструкции на русском языке. |
Работа напрямую с заводом позволяет исключить коммуникационные искажения. Когда вы говорите с инженером, а не с менеджером по продажам, вы получаете точные ответы на вопросы: «Выдержит ли эта печь нагрузку 500 кг на метр конвейера?» или «Как изменится расход газа при работе в две смены?». Мы не продаем «коробки», мы продаем технологическое решение, встроенное в ваш бизнес-процесс.
Именно такой подход реализует ООО «Чэнду ИХуа Тяньюй Испытательное Оборудование». Наша компания базируется в городе Чэнду (провинция Сычуань, Китай) и ведет свою историю с 1965 года, когда был основан «Чэнду Завод по производству электрических духовок». За более чем полувековую историю предприятие прошло путь от локального производителя до международного игрока, заключив в 2008 году стратегическое партнерство с американской группой TPS — одним из мировых лидеров отрасли. Сегодня мы являемся исполнителем национальных стандартов Китая в области испытательного оборудования и обладаем сертификатами ISO 9001:2016 и военным стандартом GJB9001C.
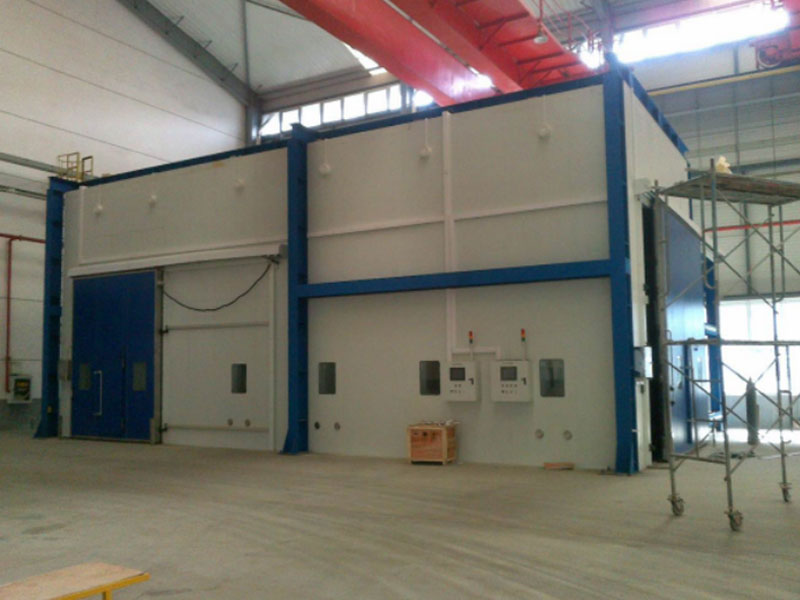
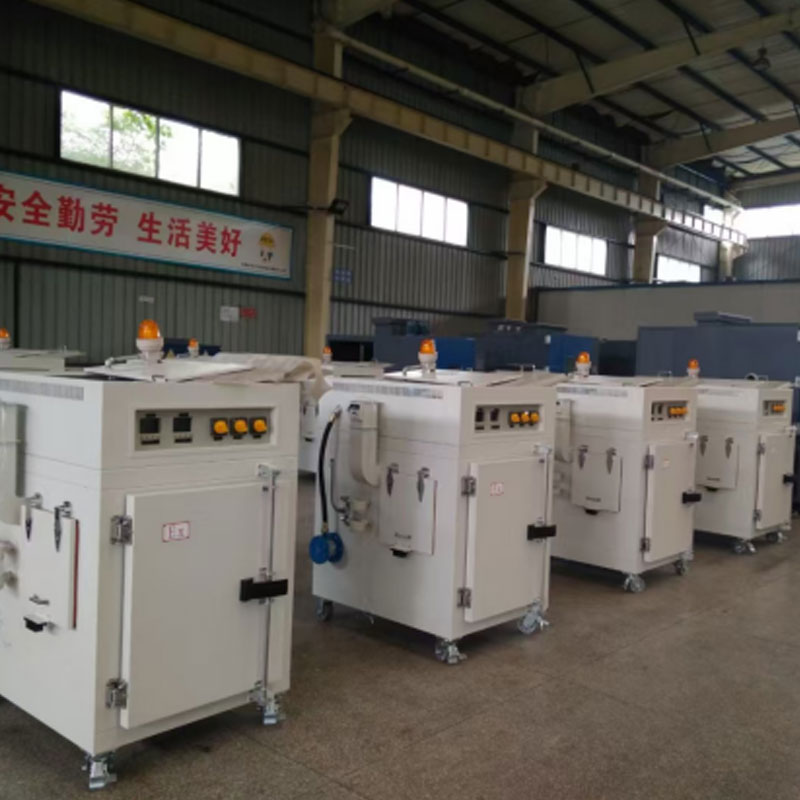
Наш производственный комплекс площадью более 8000 м² оснащен японскими станками с ЧПУ AMADA и современными системами контроля качества от Honeywell и FUUKE. Это позволяет нам проектировать и изготавливать печи любой сложности, используя 3D-моделирование в Solid Edge V16. Благодаря собственному инженерному бюро из более чем 30 специалистов, мы адаптируем лицензированные американские технологии под специфику российских и европейских рынков, обеспечивая высочайшую точность температурных режимов и долговечность конструкций. Прямой контракт с нами означает доступ к оборудованию аэрокосмического и оборонного уровня качества по заводской цене.
Как правильно рассчитать размер и мощность печи
Ошибка в расчете габаритов и мощности — самая дорогая. Слишком маленькая печь станет «бутылочным горлышком», тормозящим весь цех. Слишком большая будет работать вполсилы, сжигая деньги на холостой ход.
Шаг 1: Определение габаритов рабочей зоны
Размер печи определяется максимальными габаритами изделия плюс зазоры для циркуляции воздуха. Минимальное расстояние от детали до стенки печи или нагревателя должно составлять не менее 300–500 мм. Если вы используете подвесной конвейер, учитывайте высоту подвеса и длину крюков. Ширина камеры должна позволять свободное прохождение самой широкой детали с запасом 200 мм с каждой стороны.
Важно учесть метод загрузки. Если вы используете тележки, добавьте габариты тележки к габаритам детали. Если планируется ручная загрузка, предусмотрите пространство для оператора и удобные двери (распашные или подъемные).
Шаг 2: Расчет тепловой мощности
Мощность печи рассчитывается исходя из массы металла, который нужно нагреть, и теплопотерь через изоляцию. Упрощенная формула выглядит так:
P = (M × C × ΔT) / t + Q_потерь
Где:
- M — масса загружаемого металла (кг).
- C — удельная теплоемкость стали (~0.46 кДж/кг·°C).
- ΔT — разница между начальной и конечной температурой (например, от 20°C до 200°C = 180°C).
- t — время нагрева (сек).
- Q_потерь — теплопотери через стены и вентиляцию (зависит от площади поверхности и качества изоляции).
На практике для средних печей удельная мощность составляет 1.5–2.5 кВт на 1 м² внутренней поверхности камеры для электрических моделей и соответствующий эквивалент для газовых. Однако этот расчет должен делать специалист, учитывая кратность воздухообмена и тип конвейера. Неправильный расчет приведет к тому, что печь не сможет выйти на режим при полной загрузке, особенно зимой, когда температура в цехе низкая.
Шаг 3: Учет времени выдержки
Полимеризация состоит из двух этапов: нагрева детали до температуры отверждения и выдержки при этой температуре. Время выдержки обычно составляет 10–20 минут (в зависимости от типа порошка). Печь должна обеспечивать равномерную температуру в течение всего этого времени. Если конвейер непрерывный, длина печи рассчитывается исходя из скорости движения конвейера и времени полного цикла (нагрев + выдержка). Например, при скорости конвейера 2 м/мин и общем времени цикла 30 минут, рабочая длина печи должна быть не менее 60 метров.
Монтаж и ввод в эксплуатацию: подводные камни
Даже идеально спроектированная печь будет работать плохо, если ее неправильно установить. Мы выделяем три критических этапа монтажа, которые часто игнорируются местными монтажными бригадами.
- Выравнивание и фундамент. Печь должна стоять идеально ровно. Перекос каркаса приведет к неплотному прилеганию дверей и нарушению геометрии направляющих конвейера внутри камеры. Используйте лазерный уровень. Если пол в цехе неровный, обязательно залейте выравнивающую стяжку или используйте регулируемые опоры.
- Подключение вентиляции. Это самый важный пункт с точки зрения безопасности и качества. Печь должна иметь приточно-вытяжную вентиляцию для удаления продуктов дегазации (летучих веществ, выделяемых порошком при плавлении). Объем удаляемого воздуха должен составлять не менее 10–15% от объема камеры в час. Отсутствие вытяжки приведет к накоплению дыма и неприятного запаха в цехе, а также к ухудшению качества покрытия (пузыри, кратеры). Вентиляционные каналы должны быть выполнены из нержавеющей стали и иметь огнезащитные клапаны.
- Электрическое подключение и заземление. Все нагревательные элементы и корпуса должны быть надежно заземлены. Используйте кабели с термостойкой изоляцией (силиконовые или стекловолоконные) в зонах высоких температур. Обычный ПВХ-кабель расплавится и вызовет короткое замыкание. Проверьте фазировку двигателей вентиляторов: неправильное направление вращения снизит эффективность циркуляции на 50%.
После монтажа обязательна процедура термошабровки (выжигания). Печь запускают на максимальную температуру без деталей в течение 4–6 часов. Это позволяет выжечь технологические масла с поверхности ТЭНов и стабилизировать изоляционные материалы. Только после этого можно проводить тестовую окраску контрольных образцов с замером температуры термопарами в разных точках камеры.
Экономическая эффективность и окупаемость инвестиций в 2026 году
Покупка печи — это инвестиция. Давайте посчитаем, как правильная equipment влияет на прибыль. Основные статьи экономии:
- Снижение брака. Стабильная температура снижает процент переделки с 5–10% до 1–2%. Для цеха с оборотом 10 млн рублей в месяц это экономия до 800 тысяч рублей.
- Энергоэффективность. Современные печи с рекуперацией и хорошей изоляцией потребляют на 25–30% меньше энергии, чем оборудование 10-летней давности. При круглосуточной работе это десятки тысяч рублей экономии ежемесячно.
- Скорость прохождения заказа. Оптимизированная аэродинамика позволяет сократить цикл нагрева на 10–15%, увеличивая пропускную способность линии без покупки новой печи.
Срок окупаемости современной печи полимеризации при правильной загрузке составляет 12–18 месяцев. После этого срока оборудование начинает генерировать чистую прибыль за счет снижения операционных расходов.
Часто задаваемые вопросы
Какой срок изготовления печи на заказ?
Стандартный срок производства промышленной печи составляет 4–6 недель с момента утверждения технического задания и внесения предоплаты. Этот срок включает проектирование, закупку комплектующих (ТЭНы, вентиляторы, автоматика), сварку каркаса, монтаж изоляции, сборку электрощита и заводские испытания. Срочное изготовление возможно за 3 недели с доплатой 15–20% за работу в сверхурочном режиме.
Предоставляете ли вы гарантию и сервисное обслуживание?
Да, мы предоставляем гарантию 12 месяцев на все оборудование и основные компоненты. В гарантию входит бесплатная замена вышедших из строя деталей (ТЭНы, вентиляторы, контроллеры) по причине производственного дефекта. Также мы предлагаем постгарантийное сервисное обслуживание по договору, включая ежегодную диагностику, чистку теплообменников и настройку автоматики. Наша сервисная бригада выезжает на объект в течение 3–5 рабочих дней по РФ.
Можно ли модернизировать старую печь?
Да, во многих случаях модернизация целесообразнее покупки новой печи. Мы выполняем замену устаревшей автоматики на современные ПЛК, замену прогоревших ТЭНов, усиление изоляции и установку систем рекуперации. Однако, если каркас печи сильно деформирован или корродирован, замена отдельных узлов не восстановит первоначальные характеристики. В таком случае мы рекомендуем полную замену оборудования. Наши инженеры могут провести аудит вашей текущей печи и дать заключение о возможности модернизации.
Какие документы вы предоставляете для таможни и бухгалтерии?
Мы работаем официально и предоставляем полный пакет документов: договор поставки, счет-фактура, товарно-транспортная накладная, паспорт изделия, руководство по эксплуатации на русском языке, сертификат соответствия ТР ТС (ЕАС) для оборудования, подлежащего обязательной сертификации. Для экспорта в страны СНГ предоставляем сертификаты соответствия национальным стандартам по запросу.
Заключение: ваш следующий шаг к эффективному производству
Выбор печи для полимеризации — это стратегическое решение, которое определит качество вашей продукции и рентабельность бизнеса на ближайшие 10–15 лет. Не рискуйте, покупая оборудование у непроверенных поставщиков. Прямое сотрудничество с заводом-производителем дает вам контроль над качеством, гибкость в настройке и надежную техническую поддержку.
Мы готовы разработать индивидуальное решение для вашего производства, учитывая специфику ваших изделий, размеры цеха и бюджет. Наши инженеры помогут рассчитать оптимальную конфигурацию печи, чтобы вы получили максимальную отдачу от каждого вложенного рубля.
Не откладывайте модернизацию. Каждый день работы на неэффективном оборудовании — это упущенная прибыль. Свяжитесь с нами сегодня, чтобы получить бесплатную консультацию и предварительный расчет стоимости вашей будущей печи полимеризации.
Узнайте больше о наших решениях для порошковой окраски: оборудование для порошковой покраски.